Gietgietproducten voor waterleidingsystemen: bij welke defecten is afkeur vereist?
Een gietfout in een waterleidingcomponent kan leiden tot een lek, drukverlies of een veiligheidsincident. Toch is een ruwe plek op een buitenoppervlak niet automatisch reden om een leiding af te keuren. Voor teams die metalen gietproducten inspecteren, is de lastige beslissing het onderscheid te maken tussen onschadelijke gietstructuur en discontinuïteiten die de sterkte, afdichting of levensduur aantasten.
Bij nodulair gietijzeren buizen en hulpstukken moet afkeuring zijn gebaseerd op de toepasselijke productnorm, de inkoopspecificatie, goedgekeurde tekeningen en inspectiegegevens—niet alleen op het uiterlijk. In de praktijk gaat het om het onderscheid tussen een component die kan worden geaccepteerd, een component die moet worden vastgehouden voor beoordeling of waarvoor reparatie is toegestaan, en een component die niet aan de gespecificeerde eisen kan voldoen.
Leg de acceptatiecriteria vast voordat u het defect beoordeelt
Begin met de norm en editie die in de inkooporder worden genoemd. Afhankelijk van het project en de markt kunnen relevante referenties onder meer ISO 2531 of EN 545 voor waterleidingen van nodulair gietijzer zijn, ANSI/AWWA C151/A21.51 voor centrifugaal gegoten buizen van nodulair gietijzer en ANSI/AWWA C110/A21.10 of C153/A21.53 voor hulpstukken. Deze documenten hebben geen onderling uitwisselbare toepassingsgebieden en stellen niet dezelfde eisen.
Een inkoopspecificatie kan strengere maattoleranties, inspectie-eisen, coatingvoorschriften of beperkingen op reparaties bevatten. Als eisen met elkaar in strijd zijn of de rangorde ervan onduidelijk is, vraag dan om schriftelijke verduidelijking voordat de component wordt vrijgegeven.
Er bestaat geen universele toegestane defectdiepte voor alle gietstukken van nodulair gietijzer. De aanvaardbaarheid hangt af van de component, wanddikte, locatie van het defect, het verbindingsontwerp en de geldende eisen. Een discontinuïteit buiten een functioneel oppervlak kan aanvaardbaar zijn; een kleinere discontinuïteit over een afdichtingszitting kan de afdichting verhinderen.
Welke defecten in metalen gietproducten vereisen afkeuring?
De volgende bevindingen rechtvaardigen afkeuring of onmiddellijke quarantaine in afwachting van een formele beslissing. ‘Afkeuren’ betekent hier dat de component niet als conform mag worden vrijgegeven—niet noodzakelijk dat elke bevinding onmiddellijk tot verschroting leidt.
Scheuren zijn geen cosmetische onvolkomenheden
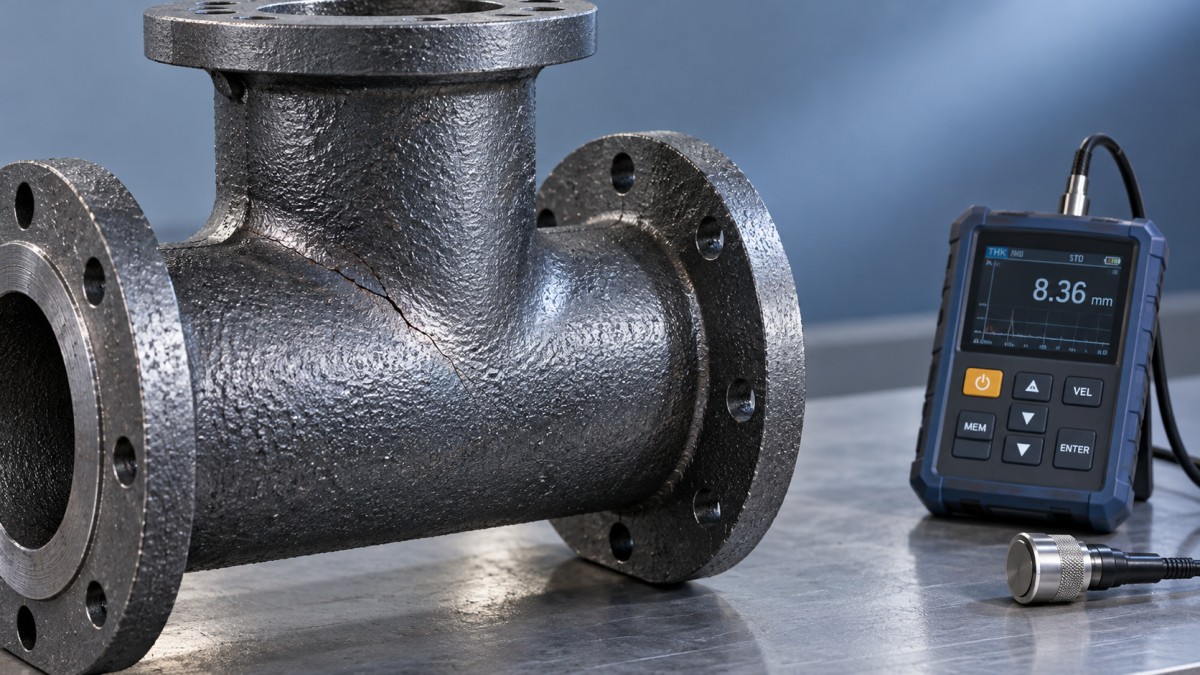
Lineaire indicaties verdienen bijzondere aandacht rond moffen, overgangen bij flenzen, aftakkingen en veranderingen in wanddikte. Een scheur kan moeilijk te onderscheiden zijn van een vormmerkteken of slijpkras. Reinig het gebied daarom zonder aanwijzingen te verwijderen en pas een geschikte onderzoeksmethode toe.
Magnetisch deeltjesonderzoek is geschikt voor discontinuïteiten aan en vlak onder het oppervlak in ferromagnetisch nodulair gietijzer. Penetrantonderzoek kan indicaties aantonen die aan het oppervlak openliggen, mits de toestand van het oppervlak een betrouwbare beoordeling mogelijk maakt. Geen van beide methoden bepaalt op zichzelf de volledige interne omvang van een defect.
Slijp een vermoedelijke scheur niet weg tot deze visueel verdwenen is en keur het gietstuk vervolgens goed. Verwijdering moet zijn toegestaan, het moet aantoonbaar zijn dat de discontinuïteit volledig is verwijderd en het resterende materiaal moet nog steeds aan alle eisen voldoen. Lassen of opvullen is niet automatisch een alternatief voor afkeuring.
Porositeit en krimpholten vereisen een beoordeling op basis van de locatie
Een klein, geïsoleerd poriëngat aan het oppervlak verschilt van een samenhangende groep poriën die zich door een drukwand uitstrekt. Leg de locatie, zichtbare afmetingen, verdeling en relatie tot de minimaal vereiste wanddikte vast. Als de diepte of onderlinge verbinding niet kan worden vastgesteld, is verdere beoordeling nodig voordat het gietstuk kan worden geaccepteerd.
Bij een aftakking, zoals eenslibafvoert-stuk, verdient de overgang tussen aftakking en hoofdlichaam bijzondere aandacht, omdat geometrie en veranderingen in wanddikte zowel de gietkwaliteit als lokale spanningen kunnen beïnvloeden. De productnaam alleen bewijst niet dat het product geschikt is: de werkelijke drukklasse, afmetingen, materiaaleisen en voorgeschreven tests moeten overeenkomen met de beoogde installatie.
Een druktest kan lekkage onder de voorgeschreven testomstandigheden aantonen. De test bewijst niet dat elke interne discontinuïteit onschadelijk is of dat aan de vereiste mechanische eigenschappen is voldaan.
Wanneer het uiterlijk van het oppervlak een functioneel probleem wordt
Gietruwheid, kleine vormverspringingen en verwijderbare bramen kunnen aanvaardbaar zijn als de geldende eisen dit toestaan en ze de werking niet hinderen. Bij de inspectie gaat het niet alleen om de vraag of een oppervlak er oneffen uitziet, maar ook om wat die oneffenheid verandert.
- Bij een afdichtingszitting: een richel, holte of beschadigde rand kan het contact met de pakking onderbreken of de afdichtring tijdens de montage beschadigen.
- Op een flens: vervorming, een ongeschikte oppervlaktoestand of onjuiste boorgaten kunnen een correcte uitlijning en samendrukking van de pakking verhinderen.
- In de drukwand: overmatig afbramen of slijpen kan de wanddikte onder het toegestane minimum brengen.
- Onder een bekleding of coating: los metaal, verontreiniging of een niet-verholpen holte kan de hechting aantasten of een defect in het basismateriaal aan het zicht onttrekken.
Inspecteer kritieke oppervlakken van het basismateriaal in de daarvoor geschikte productiefase. Coatings en cementmortelbekledingen zijn beschermingssystemen, geen vervanging voor deugdelijk metaal. Schade aan de bekleding moet eveneens worden beoordeeld aan de hand van de toepasselijke eisen voor de bekleding en mag niet automatisch als een structureel gietdefect worden aangemerkt.
Afmetingen en materiaaleigenschappen kunnen ook een verder gaaf gietstuk afkeurenswaardig maken
Een leiding die er visueel goed uitziet, kan toch niet-conform zijn. Controleer de wanddikte met de voorgeschreven meetmethode en op de aangegeven meetlocaties; een aanvaardbaar gemiddelde mag een plaatselijke onderschrijding niet verhullen als er lokale grenswaarden gelden. Ook de afmetingen van de mof, de buitendiameter van het spie-einde, ovaliteit, flensuitlijning en de oriëntatie van aftakkingen zijn van invloed op de montage en de werking van verbindingen.
Ook de resultaten van mechanische beproevingen moeten zorgvuldig worden beoordeeld. Treksterkte, rek en andere gespecificeerde eigenschappen moeten voldoen aan de toepasselijke acceptatiecriteria. Als metallografisch onderzoek vereist is, beoordeel dan de vorm van het grafiet en de matrix aan de hand van de opgegeven eisen, niet op basis van een zelfbedachte visuele norm.
Ook de productiecontext is van belang. Shanxi Datong Foundry Co., Ltd. combineert smelten en gieten met de productie van buizen en hulpstukken van nodulair gietijzer en rubberen afdichtringen. Bij een geïntegreerde fabrikant moeten inspectieregistraties materiaalbeheersing, gietresultaten, afmetingen en controles van de verbindingen met elkaar verbinden. Het vervaardigen van bij elkaar passende componenten binnen één productieproces neemt niet weg dat elke gespecificeerde aansluiting moet worden gecontroleerd.
Een goed onderbouwde beslissing over vasthouden, repareren of afkeuren
Wanneer een inspecteur een twijfelachtige indicatie aantreft, is het direct van belang de traceerbaarheid te behouden en onbedoelde vrijgave te voorkomen. Een bruikbare volgorde voor de beoordeling is:
- Identificeer en isoleer. Leg de identificatie van de component, het smelt- of batchnummer indien beschikbaar, de locatie van het defect, foto's en relevante metingen vast.
- Specificeer de eis. Verwijs naar het toepasselijke normartikel, de maattolerantie op de tekening of de inkoopeis—niet alleen naar ‘slechte gietkwaliteit’.
- Karakteriseer de bevinding. Gebruik gekwalificeerd personeel en geschikte visuele, dimensionale of niet-destructieve onderzoeksmethoden. De structuur van nodulair gietijzer en de geometrie van de component kunnen ultrasone inspectie bemoeilijken; daarom moeten de procedures geschikt zijn voor de toepassing.
- Autoriseer de beslissing. Accepteer de component alleen als er bewijs is dat deze aan de eisen voldoet. Voer reparaties uitsluitend uit wanneer dat is toegestaan, volgens goedgekeurde instructies en, indien vereist, met toestemming van de afnemer.
- Verifieer vóór vrijgave. Inspecteer gerepareerde gebieden opnieuw en herhaal relevante tests indien vereist. Bewaar de registraties die de uiteindelijke beslissing onderbouwen.
Als meerdere componenten vergelijkbare defecten vertonen, breid het onderzoek dan uit naar de mogelijk betrokken productiegroep. Eén defect hulpstuk betekent niet automatisch dat een hele batch moet worden afgekeurd, maar herhaalde indicaties mogen evenmin als losse cosmetische gebeurtenissen worden behandeld.
De vrijgavebeslissing moet meer omvatten dan alleen een druktest
Keur metalen gietproducten af wanneer bevestigde defecten in strijd zijn met de geldende eisen voor constructie, afmetingen, afdichting, materiaal of beproeving. Houd bevindingen waarover onzekerheid bestaat vast totdat de omvang en de grondslag voor acceptatie zijn vastgesteld. Accepteer kleine onvolkomenheden alleen wanneer uit bewijs blijkt dat deze binnen de toepasselijke grenswaarden vallen.
Voor kwaliteits- en veiligheidsteams is een goed gedocumenteerde beslissing de meest solide: wat is aangetroffen, waar het is aangetroffen, welke eis van toepassing is en hoe de conformiteit is aangetoond. Zo wordt onnodige verschroting voorkomen zonder dat een fraai oppervlak—of één geslaagde test—een ernstig defect aan het zicht kan onttrekken.
Navigatie
Stuur Ons Een Bericht

Eersteklas kwaliteitsservice en professioneel aftersalesteam.
Neem contact met ons op
*Wij respecteren uw vertrouwelijkheid en alle informatie wordt beschermd.