
Hoe controleert u de wanddiktetoleranties van K9-buizen van nodulair gietijzer?
Om de toleranties voor de wanddikte van K9-ductiel gietijzeren buizen te verifiëren, stelt u de voorgeschreven nominale dikte en de toegestane negatieve afwijking voor de nominale buisdiameter vast. Vergelijk vervolgens gevalideerde metingen van de metaaldikte met de daaruit voortvloeiende acceptatiegrens. Een K9-aanduiding alleen bepaalt die grens niet, en één enkele meting die aan de eisen voldoet, is niet representatief voor de hele buis.
Bij de inspectie moeten drie zaken met elkaar in verband worden gebracht: de inkoopspecificatie, de dimensionale eisen van de fabrikant en de metingen die met een geschikte methode zijn uitgevoerd. Door deze verbanden duidelijk vast te leggen, voorkomt u twee veelvoorkomende fouten: acceptabele productievariaties afkeuren en een plaatselijk dunne wand accepteren omdat de gemiddelde dikte voldoet.
Stel de acceptatiegrens vast voordat u gaat meten
K9 is een aanduiding voor een wanddikteklasse, niet de verklaring dat elke buis een wand van negen millimeter heeft. De nominale dikte hangt af van de nominale diameter en de dimensionale voorschriften in de toepasselijke specificatie. De toegestane productietolerantie is een afzonderlijke eis.
Begin met de inkooporder, de goedgekeurde technische specificatie en de inspectiedocumentatie van de fabrikant. Stel de geldende norm en editie, de nominale diameter, de dikteklasse en eventuele projectspecifieke dimensionale eisen vast. Verschillende specificaties kunnen verschillende classificatiesystemen hanteren. Behandel een drukklasseaanduiding daarom niet als uitwisselbaar met K9, tenzij daarvoor een goedgekeurde technische onderbouwing bestaat.
Uw inspectieformulier moet het volgende bevatten:
- De buisidentificatie en de koppeling met de leveringspartij of productiegegevens.
- De opgegeven nominale diameter en K9-aanduiding.
- De nominale wanddikte van het metaal volgens de toepasselijke dimensionale voorschriften.
- De toegestane negatieve afwijking en eventuele opgegeven bovengrens.
- De meetmethode, steekproefvereisten en beslisregel voor acceptatie.
Als de specificatie een nominale dikte en een negatieve tolerantie vastlegt, is de basisberekening:
Minimaal toegestane metaaldikte = opgegeven nominale dikte − toegestane negatieve tolerantie.
Pas de tolerantie precies toe zoals deze is beschreven. Vervang een dimensionale tolerantie niet door een verondersteld percentage en pas een eis voor de buiscilinder niet toe op een mof of een ander speciaal gevormd gedeelte. Als de specificatie acceptatie anders definieert, volg dan die definitie in plaats van deze in de berekening te forceren.
De nominale waarde is niet automatisch de afkeurgrens. Evenmin geeft een toegestane negatieve afwijking toestemming om extra aftrek toe te passen voor meetonzekerheid, de toestand van het oppervlak of vermoedelijke gietvariatie.
Meet de gietijzeren wand, zonder voering en coating mee te tellen
De gecontroleerde wanddikte betreft het ductiele gietijzer zelf. Een cementmortelvoering en uitwendige beschermende coatings hebben andere functies en mogen niet worden meegerekend als structurele metaaldikte.
Een directe mechanische meting kan nuttig zijn wanneer beide metalen oppervlakken toegankelijk zijn, bijvoorbeeld aan een goedgekeurd blootliggend uiteinde of een geprepareerde referentiedoorsnede. Gebruik een meetinstrument met geschikte contactpunten voor de gebogen oppervlakken. Een meting waarin de voering, coating, bramen of een onregelmatige rand zijn meegenomen, geeft de metaaldikte niet correct weer.
Metingen aan de uiteinden hebben ook een beperking qua dekking: ze beschrijven het toegankelijke uiteinde, niet de volledige buiscilinder. Ze kunnen een ultrasone controle ondersteunen, maar stellen de dikte over de gehele buis niet vast.
Ultrasone diktemeting is geschikt om meerdere locaties langs de buiscilinder vanaf de buitenzijde te controleren. Bij ductiel gietijzer moet echter rekening worden gehouden met de materiaalrespons. De grafietstructuur kan ultrasoon geluid verstrooien en verzwakken, terwijl de gietstructuur voor een inconsistente koppeling kan zorgen. Kies een sonde en instrumentinstelling die een duidelijke, herhaalbare achterwandrespons opleveren op de te inspecteren buis.
Vertrouw niet op een generieke geluidssnelheidsinstelling voor staal. Valideer de meetopstelling aan de hand van representatief ductiel gietijzer met een onafhankelijk vastgestelde dikte, bij voorkeur binnen het verwachte meetbereik. Het referentiemateriaal moet redelijkerwijs overeenkomen met het materiaal en de oppervlaktecondities van het te inspecteren product.
Zorg voor herhaalbare ultrasone metingen
Controleer de kalibratiestatus van het instrument en verifieer vóór de inspectie de volledige meetopstelling. Een geldig kalibratiecertificaat bewijst op zichzelf niet dat de gekozen sonde, geluidssnelheid en oppervlaktevoorbereiding correcte metingen opleveren op dit materiaal.
Bereid elke meetlocatie voldoende voor om een betrouwbare koppeling te verkrijgen. Los materiaal en verontreinigingen kunnen het signaal verstoren. Als de procedure vereist dat de coating plaatselijk wordt verwijderd, moet dit gecontroleerd gebeuren en moet het beschermingssysteem daarna worden hersteld. Meten door een coating heen is alleen aanvaardbaar als de gekozen techniek is gevalideerd om de bijdrage van de coating uit te sluiten.
Gebruik een geschikt koppelmiddel en houd de sonde stabiel tegen het oppervlak. Herhaal de metingen op dezelfde locatie en verplaats de sonde een klein stukje om de consistentie te beoordelen. Grote veranderingen bij kleine verplaatsingen moeten worden onderzocht voordat de weergegeven waarde als acceptatieresultaat wordt gebruikt.
Een ontbrekende of instabiele achterwandecho bewijst niet dat de wand dun is. Dit kan worden veroorzaakt door slechte koppeling, ruwe oppervlakken, een ongeschikte sondekeuze of materiaalverzwakking. Bekijk waar mogelijk de golfvorm om te bevestigen dat het instrument de bedoelde echo meet. Controleer de referentie tijdens en na de inspectie opnieuw om drift of wijzigingen in de opstelling vast te stellen.
Als de oppervlaktetemperatuur van de buis aanzienlijk afwijkt van de referentieomstandigheden, moet hiermee volgens de goedgekeurde procedure rekening worden gehouden. Temperatuur kan zowel de werking van het instrument als de voor de dikteberekening gebruikte geluidssnelheid beïnvloeden.
Spreid de inspectiepunten rondom en langs de buiscilinder
Een goed meetplan controleert variaties over de omtrek en in de lengterichting. Metingen die beperkt blijven tot één zijde of één uiteinde kunnen een dunner gedeelte elders missen. Gebruik de steekproeffrequentie die in het contract of inspectieplan is voorgeschreven. Maak onderscheid tussen het aantal geselecteerde buizen en de mate waarin elke geselecteerde buis wordt onderzocht.
Bepaal op elke geselecteerde buis meetstations langs de buiscilinder en voer metingen uit op verspreide posities rondom de omtrek. Leg de posities vast met een vaste oriëntatie en een vaste afstand vanaf een gedefinieerd uiteinde. Zo kan een lage meetwaarde gemakkelijk worden teruggevonden en kan de vertegenwoordiger van de fabrikant hetzelfde gebied onderzoeken.
Houd metingen aan de buiscilinder uit de buurt van moffen, overgangen en andere geometrieën, tenzij voor die locaties afzonderlijke inspectievereisten zijn vastgelegd. Kromming en veranderingen in de doorsnede kunnen zowel de interpretatie van ultrasone metingen als de toepasselijke dimensionale grens beïnvloeden.
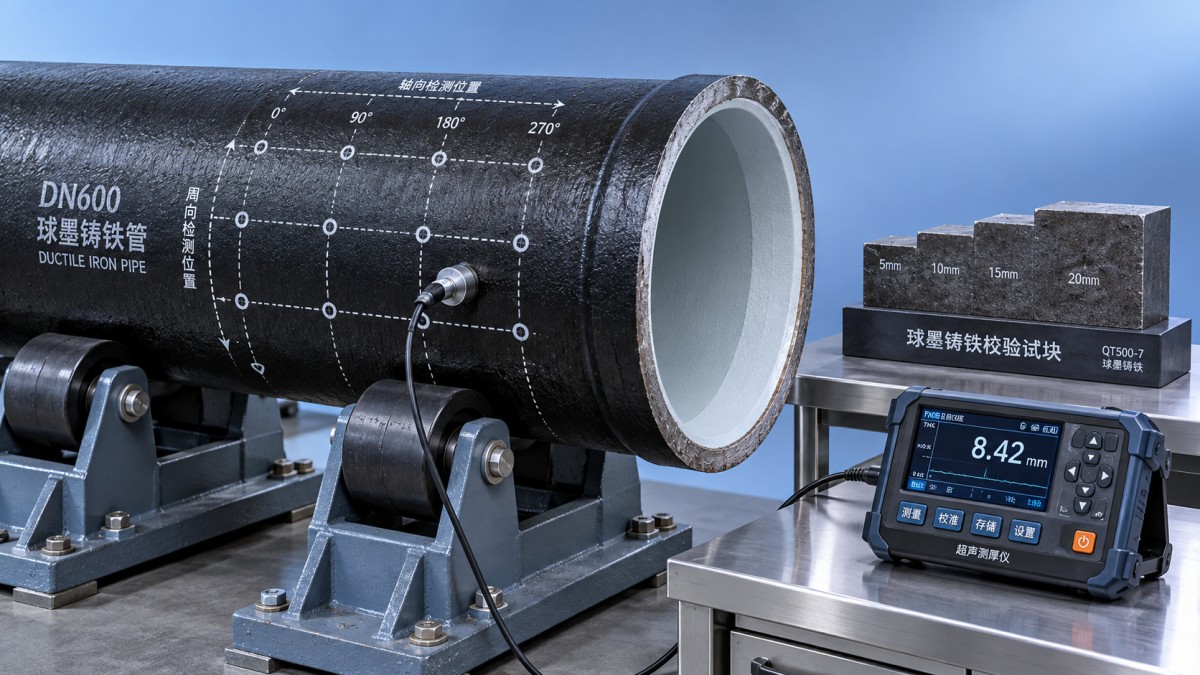
Voer gerichte controles uit rond verdachte oppervlaktekenmerken, transportschade of onverwacht lage meetwaarden. Deze controles vormen een aanvulling op de geplande dekking. Meet bij een lage waarde nabijgelegen punten voldoende nauwkeurig om vast te stellen of het om een geïsoleerde plek gaat of om een groter dunwandig gebied.
Veilige toegang is belangrijk voor de meetkwaliteit. Voorkom dat buizen kunnen wegrollen, gebruik stabiele steunen en verplaats ze met gecontroleerde handelingen. Als het onderste kwadrant niet toegankelijk is, moet de buis anders worden gepositioneerd in plaats van een niet-geregistreerd deel van de inspectie over te slaan.
Beoordeel lage meetwaarden zonder ze weg te middelen
Beoordeel de resultaten volgens de voor het product vastgelegde acceptatieregel. Als die regel een lokale minimale dikte voorschrijft, kunnen hogere meetwaarden elders een bevestigde meting onder de grens niet compenseren. Een gemiddelde kan de consistentie van de productie beschrijven, maar vervangt geen eis voor een lokale minimumdikte.
Herhaal bij een onverwacht lage waarde de meting nadat u de koppeling, positie van de sonde, toestand van het oppervlak en instrumentinstellingen hebt gecontroleerd. Bevestig de meting waar praktisch mogelijk met een andere geschikte sonde of een onafhankelijke methode. Bewaar de oorspronkelijke meting en de vervolgresultaten, zodat het onderzoek traceerbaar blijft.
Voor resultaten dicht bij de grens moet een overeengekomen beslisregel worden toegepast waarin rekening wordt gehouden met meetonzekerheid. De resolutie van het display is niet hetzelfde als de nauwkeurigheid: ook bij een meter die meerdere decimalen weergeeft, kan de onzekerheid groot genoeg zijn om de beslissing te beïnvloeden. Rond een grenswaarde niet naar boven af om deze alsnog goed te keuren.
Maak in de registratie onderscheid tussen drie uitkomsten: geaccepteerde metingen, bevestigde afwijkingen en locaties waar geen geldige meting kon worden verkregen. Een ongeldig signaal is geen goedgekeurd resultaat. Houd de betreffende buizen buiten gebruik voor installatie totdat hun status via het vastgestelde kwaliteitsproces is afgehandeld.
Zorg dat de vrijgavebeslissing traceerbaar is
Registreer afzonderlijke meetwaarden en locaties, de toepasselijke grenswaarden, identificatie van het instrument en de sonde, resultaten van de verificatie van de meetopstelling, oppervlaktevoorbereiding en eventuele herhaalde metingen. Koppel deze gegevens aan de buisidentificatie en leveringsdocumentatie. Foto’s kunnen helpen bij het terugvinden van onderzochte gebieden, maar dienen als aanvulling op de meetkaart.
Hanteer voor leveringen van een geïntegreerde fabrikant zoals Shanxi Datong Foundry Co., Ltd., die ductiele gietijzeren buizen, hulpstukken en rubberen afdichtringen produceert, afzonderlijke acceptatievereisten voor elk componenttype. Een hulpstuk zoals eenslibafvoert-stuk heeft een andere geometrie dan een rechte buiscilinder; de dikte-inspectie ervan moet voldoen aan de toepasselijke specificatie voor hulpstukken en de goedgekeurde tekening.
Een goedgekeurde wanddiktemeting ondersteunt de dimensionale acceptatie. Vrijgave voor installatie is ook afhankelijk van de overige vereiste controles, waaronder de toestand van de verbinding, de integriteit van de voering en coating en transportschade. Geef de buis vrij wanneer de voorgeschreven metingen geldig zijn, de resultaten aan de acceptatiecriteria voldoen en eventuele uitzonderingen gedocumenteerd zijn afgehandeld.
Navigatie
Stuur Ons Een Bericht

Eersteklas kwaliteitsservice en professioneel aftersalesteam.
Neem contact met ons op
*Wij respecteren uw vertrouwelijkheid en alle informatie wordt beschermd.









